


Spojování optických vlákenje kritickým technickým procesem při výstavbě moderní komunikační sítě. Ať už jde o kabeláž datových center, modernizaci telekomunikační infrastruktury nebo rozšiřování podnikové sítě, zvládnutí toho správnéhometody spojování optických vlákenje zásadní. Podrobné pochopení všech aspektůspojování kabelu z optických vlákenpomáhá při výběru vhodné metody spojování a zajištění kvality konstrukce.
Co je spojování optických vláken? Proč to potřebujeme?
Optická vláknaspojováníje trvalé spojení dvou optických vláken včfúzní spojováníamechanické spojování. Účelem je zajistit, aby optické signály mohly být přenášeny mezi vlákny s minimálními ztrátami. V praktických aplikacích,spojování optického vláknase používá hlavně v následujících scénářích:
Rozšíření sítě je nejběžnějším požadavkem. Pokud jediná délka vlákna nemůže splnit požadavky na přenosovou vzdálenost, musí být připojeno více vlákenspojovací techniky. Standardní produkty z optických vláken se obvykle dodávají v jedné cívce o délce 2–4 kilometrů, zatímco skutečné nasazení sítě vyžaduje delší vzdálenosti.
Oprava závady také vyžadujespojování optických kabelůtechnologie. Během používání,kabely z optických vlákenmůže prasknout v důsledku poškození konstrukce, přírodních katastrof nebo stárnutí. Přestechnologie spojování, komunikace může být rychle obnovena. V porovnání s opětovným{1}}nasazením celého kabeluna-spojování vláken na webumůže výrazně zkrátit dobu opravy a náklady.
V moderních síťových architekturách je stále důležitější větvení a dělení sítě. Prostřednictvím zařízení, jako jsou optické rozbočovače, se může jedno hlavní vlákno rozvětvovat do několika dílčích-tras a dosáhnout tak pokrytí sítě od bodu do{2}}do{3}}více bodů. Tato aplikace je zvláště běžná v projektech FTTH (Fiber to the Home).
Připojení zařízení je také důležitým scénářem aplikacespojování optických vláken. Zařízení z optických vláken, jako jsou přepínače, směrovače a propojovací panely ODF, se připojují k hlavním kabelům pomocí kabelů nebo propojovacích kabelů.
Optický spojkvalita přímo ovlivňuje výkon sítě. Parametry jako vložný útlum a útlum odrazem v bodech spojení ovlivňují útlum signálu a kvalitu přenosu. Chudýspojemůže dokonce vést k přerušení komunikace.
Fúze vs. mechanické spojování: Jak si vybrat?
Spojování optických vlákenspadá hlavně do dvou kategorií:fúzní spojováníamechanické spojování, které se výrazně liší v principu, výkonu, ceně a aplikačních scénářích.
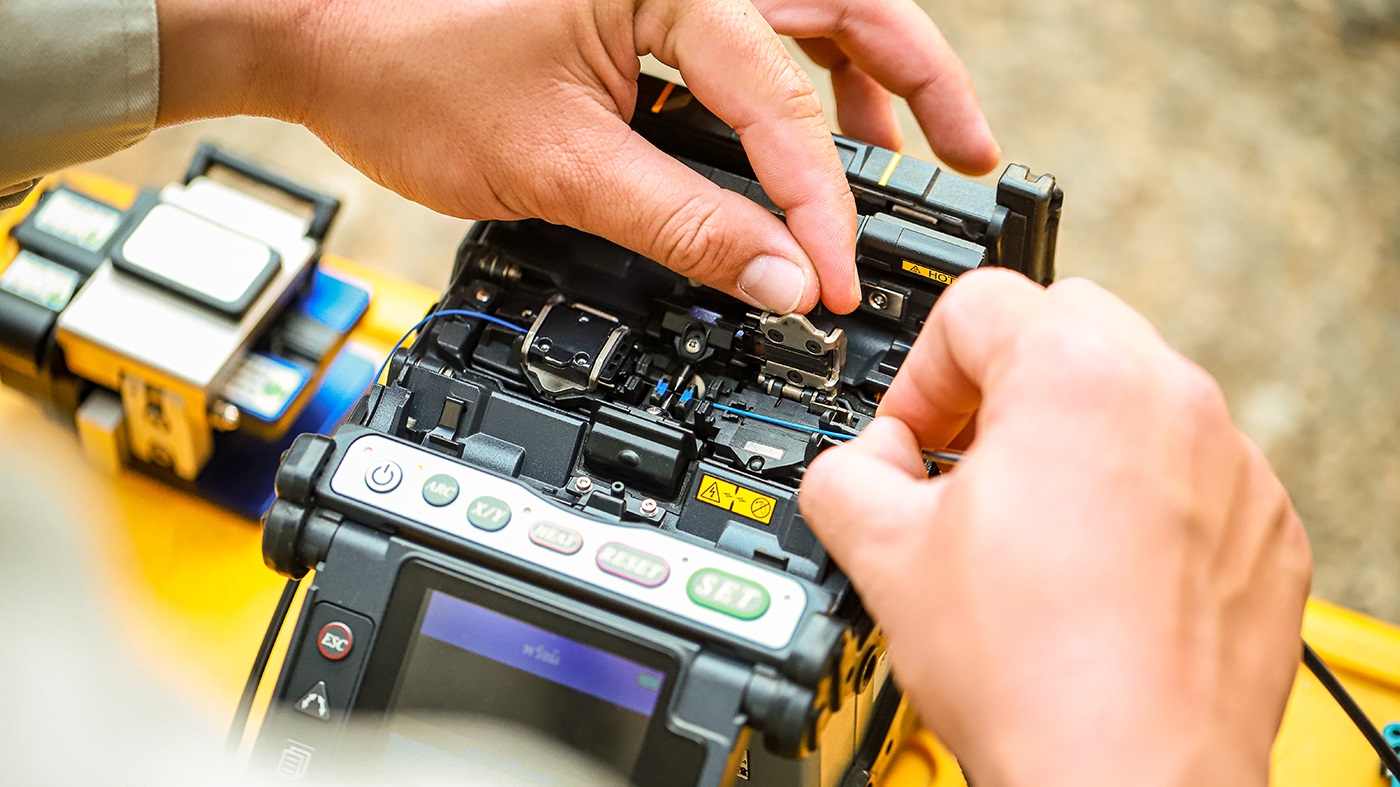
Fúzní spojovánítechnologie primárně funguje tak, že se koncové plochy dvou vláken zahřejí na teplotu tání (přibližně 2000 stupňů) a spojí se dohromady. Modernífúzní svářečkypoužití elektrického obloukového výboje ke generování vysokých teplot a zajištění přesného vyrovnání jádra pomocí přesných vyrovnávacích systémů. Spojovací bod po fúzním spoji je téměř integrální s původním vláknem, s vložným útlumem obvykle pod 0,05 dB a zpětným útlumem přesahujícím -60 dB, což z něj činí nejvýkonnějšímetoda spojováníaktuálně k dispozici.
Mechanické spojovánípoužívá mechanické prostředky k fixaci dvou vláken, přičemž jejich koncové plochy jsou přesně zarovnány. Spojovací bod fixuje vlákna prostřednictvím speciálních V-drážek nebo přesných objímek a používá index-přizpůsobující gel ke snížení odrazu světla na rozhraní. Tato metoda nevyžaduje žádné zahřívání a je relativně jednoduchá na provoz, ale výkon je mírně horší než fúzní spojování, s typickým vložným útlumem mezi 0,1-0,3dB.
Srovnávací tabulka výkonu
|
Porovnávací položka |
Fusion Splicing |
Mechanické spojování |
|
Ztráta vložení |
0,02-0,05 dB |
0,1-0,3dB |
|
Návratová ztráta |
>60 dB |
40-50 dB |
|
Síla připojení |
Equivalent to original fiber (can withstand >tah 1N) |
Nižší (vyžaduje ochranu) |
|
Počáteční náklady |
Vysoká (spojovač 7 000–70 000 USD) |
Nízká (konektory $ 1-$ 15) |
|
Za-náklady na spoj |
Nízká (spotřební materiál<$1) |
Vyšší (2–15 USD za konektor) |
|
Doba provozu |
1-3 minuty každý |
30 sekund – 1 minuta každé |
|
Technické požadavky |
Odborné školení |
Relativně jednoduché |
|
Trvanlivost |
Vynikající (dlouhodobé{0}}používání) |
Slušné (vyžaduje pravidelnou kontrolu) |
|
Opakovatelnost |
Nelze odstranit |
Některé typy odnímatelné |
Doporučení pro výběr:
V případě trvalých instalací, jako jsou páteřní sítě, datová centra a scénáře dálkového{0}}přenosu,fúzní spojováníje preferovaným řešením. Přestože jsou počáteční investice do vybavení vysoké, fúzní spoje jsou stabilní, mají nízké ztráty, dlouhou životnost a nižší celkové dlouhodobé-náklady. Zejména v jedno-videových aplikacích vláken je výhoda nízkých-ztrát spojených s fúzním spojem výraznější.
Ve scénářích dočasných aplikací,mechanické spojovánímá výhody. Například při testování v terénu, dočasném nastavení sítě a situacích rychlého zotavení z chyb,mechanické spojováníse rychle obsluhuje a je vhodný pro-práci v malém měřítku.
U malých projektů-omezených rozpočtem, pokud početspojovací bodyje malý,mechanické spojovánílze použít, abyste se vyhnuli vysokým nákladům na nákup afúzní svářečka.
V aplikacích s vícevidovými vlákny jsou díky většímu průměru jádra (50/62,5 μm) požadavky na přesnost vyrovnání relativně nižší amechanické spojovánímůže také dosáhnout dobrých výsledků, což z něj činí volbu{0}}optimalizace nákladů.
Kontrolní seznam nástrojů pro spojování optických vláken
Vybavení fúzního svářecího jádra:
Spojovač optických vláken: Vyberte svářečku s jedním-jádrem nebo páskou podle potřeb projektu a ujistěte se, že kalibrace zařízení je platná a baterie je dostatečná
Sekáčka na optická vlákna: Vysoce{0}}přesné sekáčky dokážou zajistit rovinnost-čela v rozmezí 0,5 stupně, což je předpokladem pro spojování s nízkými-ztrátami
Tepelně smrštitelný ohřívač rukávů: Používá se pro mechanickou ochranu spojovacích bodů; některé svářečky mají zabudované-funkce ohřevu
Reflektometr optické časové domény (OTDR): Používá se k testování kvality spoje a lokalizaci chybných bodů; nezbytné vybavení pro akceptaci kvality
Optický měřič výkonu a světelný zdroj: Používá se pro testování vložného úbytku k ověření výkonu spojovacího bodu
Specializované nástroje pro mechanické svařování:
Mechanické spojky
Odstraňovače optických vláken: Používá se k odizolování vrstev vláken
Nástroje na čištění optických vláken: Včetně papíru, který-nepouští vlákna, isopropylalkoholu a speciálních čisticích per
Vizuální lokátor závad (pero s červeným světlem): Používá se pro testování kontinuity vláken a identifikaci jádra
Pomocné nástroje a materiály:
Odstraňovače vláken a nůžky: Používá se k odizolování vnějších plášťů kabelů a volných trubek
Mlynářské kleště nebo diagonální kleště: Zpracovat pevnostní prvky kabelu
Uzávěry spojů vláken nebo spojovací boxy: Chraňte svá spojovací místa a zajistěte upevnění kabelu
Teplem smrštitelné rukávy: Různé velikosti pro ochranu spojovacích bodů
Prostředky na čištění vláken: Papír nepouštějící vlákna, isopropylalkohol, plechovky se stlačeným vzduchem
Doporučení pro konfiguraci týmu:
Malé projekty (méně než 100 spojovacích bodů) obvykle vyžadují 1 kvalifikovaného operátora; střední projekty (100-500 sestřihových bodů) doporučují tým 2-3 osob; velké projekty vyžadují více pracovních skupin podle plánu a pracovního vytížení.

Standardní operační postup pro spojování optických vláken
Standardizovaný pracovní postup je klíčem k zajištění konzistentní kvality spoje.
Krok 1: Odizolování kabelu a identifikace vlákna
Odizolujte vnější plášť kabelu na předem určeném místě spoje, což obvykle vyžaduje 1,5-2 metry vůle pro provoz. Při použití specializovaných odizolovacích nástrojů pečlivě kontrolujte sílu, aby nedošlo k poškození vnitřních vláken. U pancéřovaných kabelů nejprve odstraňte ocelovou pásku nebo ocelový drát a poté zpracujte vnitřní plášť.
Odřízněte výztužné prvky kabelu a upevněte je ve vhodných pozicích v uzávěru spoje. Vyčistěte výplňovou směs nebo suchý prášek uvnitř kabelu pomocí papíru, který nepouští vlákna, pomocí petroléteru nebo speciálního čističe.
Při vyjímání svazku vláken z volné trubice postupujte opatrně, abyste se vyhnuli nadměrnému ohýbání. Potvrďte pořadové číslo každého vlákna podle barevného spektra nebo označení vlákna, použijte k označení štítkový papír a zajistěte správnou shodu s vlákny druhého konce kabelu. Ve složitých projektech může použití červeného světelného pera nebo vizuálního lokátoru chyb pro identifikaci jádra zabránit chybnému připojení.
Krok 2: Konec vlákna-Příprava obličeje
Odstraňte přibližně 50-80 centimetrů vlákna z volné trubice a ve vzdálenosti přibližně 5-6 centimetrů od konce použijte stripery k jemnému odstranění potahové vrstvy (průměr potahové vrstvy je obvykle 250 μm; po odizolování je průměr holých vláken 125 μm). Stahovací nůž by měl být kolmý k ose vlákna, s rovnoměrnou silou, aby se zabránilo poškození skleněného vlákna.
Pomocí papíru, který nepouští vlákna, s isopropylalkoholem otřete holou část vlákna 2-3krát v jednom směru a odstraňte povrchové mastnoty a mikroprach. Neotírejte tam a zpět a nedovolte, aby se holé vlákno dotklo povrchu jakéhokoli předmětu. Po vyčištění ihnedštěpit vláknoke snížení kontaminace polétavým prachem.
Umístěte vyčištěné vlákno do V-drážky sekáčku a zajistěte, aby holá část vlákna zasahovala do čepele asi 10–16 mm. Rychle dokončitštípáníakce. Kvalitaštípanéčelní plocha by měla být hladká a plochá, s úhlem-čela<0.5°, without cracks, chips, or burrs.
Krok 3: Operace spojování fúzí vláken
Zapnětefúzní svářečka, potvrďte, že zařízení dokončilo předehřívání a je správnéspojovací programje vybráno. Před-navlékněte ochranu proti smršťovánírukávna jedno vlákno, umístěnírukávalespoň 10 centimetrů od místa spoje.
Umístěte dvě vlákna do levé a pravé V-drážkyfúzní svářečkarespektive, s koncovými čely vláken zasahujícími do příslušných svěrných poloh, typicky 10-12 mm na každou stranu od středové osy svěrky. Zavřete větrotěsný kryt a spusťte automatikufúzní spojovánínaprogramovat. Svářečka provede zarovnání jádra, čistící výboj, před-kontrolu spoje, vypouštění spoje (vysoko-teplotní tavení a tavení koncových ploch vláken) a hodnocení kvality spoje.
Celý automatfúzní procestrvá 10-30 sekund. Pofúzeje kompletní, zkontrolujte odhadovanou hodnotu ztráty zobrazenou svářečkou; jedno{0}}režimové vlákno by mělo být<0.05dB, multimode fiber should be <0.1dB. Observe the splice point image; the spojoblast by měla být hladká a souvislá, bez bublin, nesouososti nebo zužování.
Krok 4: Ochrana bodu spoje
Likvalita spojeje přijatelné, otevřete větrotěsný kryt, vyjměte vlákno ze svářečky, posuňte předzávitovou ochranu proti smršťovánírukávdo středové polohyspojovací bod, s bodem spojení uprostředrukáv.
Umístěterukávové vláknodo ohřívače; teplota ohřevu je typicky 100-120 stupňů po dobu asi 30-60 sekund. Během zahřívání seteplem smrštitelná manžetase stáhne a pevně obalí vlákno a vnitřní tavné-lepidlo se roztaví a ztuhne, čímž poskytne mechanickou pevnost a vodotěsnou ochranuspojovací bod.
Po dokončení zahřívání vyjměte vlákno a počkejte 10-20 sekund na ochlazení. Zkontrolujte, zdateplem smrštitelná manžetase stáhlo rovnoměrně bez bublin nebo prasklin. Kvalifikovanýochranný rukávmusí zcela zakrývat holou část vlákna a oba konce pevně přilnout k potahové vrstvě.
Krok 5: Navíjení a fixace vláken
Sviňtespletené vlákno onto the coiling tray in the splice closure. When coiling, follow minimum bend radius requirements: single-mode fiber bend radius should be >30mm, multimode fiber should be >50 mm. Navíjení by mělo být přirozené a hladké, vyhýbat se křížení, kroucení nebo nadměrné těsnosti.
K upevnění svinutého vlákna na navíjecím tácu použijte kabelové stahovací pásky nebo upevňovací spony, aby se vlákno neuvolnilo v důsledku vibrací nebo pohybu. Zvláštní pozornost věnujtespojovací bodUmístěte jej do upevňovací drážky navíjecí misky, aby nedošlo k namáhání.
Nakonec upevněte pevnostní prvky kabelu ve vhodných polohách uzávěru spoje, zajistěte uzávěr a vyplňte záznam spoje. Připevněte označení na vnější stranu uzávěru spoje, poznamenejte si datum spoje, počet vláken a další informace.
Bezpečnostní opatření při spojování optických vláken
Rizika a likvidace fragmentů vláken
Řezání optických vlákenvytváří drobné skleněné úlomky o průměru pouhých 125 mikronů, které mohou prorazit kůži a je obtížné je detekovat a odstranit. Vždy provádějte řezání přes specializovaný řezací box nebo sběrač odpadních vláken. Nedotýkejte se oblasti řezání rukama a nemněte si oči.
Nebezpečí laserového záření
Přítomný během testování a údržby. Lasery používané voptická komunikace, zejména 1550nm infračervené lasery, jsou neviditelné. Nikdy se nedívejte přímo na konce vláken ani nesledujte osvětlené konce vláken lupou. Před testováním se ujistěte, že je zdroj světla vypnutý. Použijte měřič optického výkonu k potvrzení „tmavého vlákna“ spíše než k posuzování spojitosti světelné dráhy pouhým okem.
Chemická nebezpečí
Hlavně z čističů a výplní kabelů. Isopropylalkohol je hořlavý a těkavý; používejte v dobře-větraném prostředí a vyhněte se kontaktu s otevřeným ohněm. Směsi pro výplň kabelů by se měly vyhýbat kontaktu s pokožkou; po práci si důkladně umyjte ruce.
Elektrická bezpečnost
Zvláště důležité při použitífúzní svářečky. Svářečky používají vysoké napětí ke generování elektrického oblouku; během spojování se nedotýkejte částí elektrody. Pravidelně kontrolujte izolační výkon zařízení a ujistěte se, že napájecí kabely a zemnící vodiče jsou neporušené. Poznámka: Svařovací svářečky nepoužívejte v deštivém počasí nebo ve vlhkém prostředí.

Jeden-režim nebo vícerežim: Jak si vybrat pro spojování vláken?
Základem je výběr vhodného typu vláknaspojování optických vlákenplánování projektu. Jednoduchý-režim a vícerežimoptických vlákenmají jasné rozdíly ve fyzické struktuře, výkonnostních charakteristikách a aplikačních scénářích.
Strukturální rozdíly:
Jedno{0}}vidové vlákno má průměr jádra přibližně 8–10 mikronů, což umožňuje pouze jeden způsob přenosu světelných vln, s průměrem pláště 125 mikronů. Vícevidové vlákno má průměr jádra 50 nebo 62,5 mikronů a může přenášet více režimů světelných vln. Tento strukturální rozdíl určuje základní výkonnostní rozdíly mezi těmito dvěma.
Srovnání výkonu převodovky:
Vzhledem k tomu, že vlákno s jedním{0}}režimem přenáší pouze jeden režim, nedochází k žádnému modálnímu rozptylu, takže šířka pásma přenosu je prakticky neomezená a může podporovat přenosy 40G, 100G nebo dokonce vyšší rychlost. Přenosová vzdálenost může bez opakovačů dosahovat desítek i stovek kilometrů. Jedno-režimové vlákno obvykle používá lasery s vlnovou délkou 1310 nm nebo 1550 nm.
Multimode vlákno má modální disperzi, omezující přenosovou šířku pásma a vzdálenost. Multimode vlákno OM3-mé maximální přenosovou vzdálenost přibližně 300 metrů při rychlostech 10G; OM4 může dosáhnout 550 metrů. Multimode vlákno obvykle používá 850nm nebo 1300nm vlnové délky LED nebo VCSEL lasery, které stojí méně než lasery používané v jednovidových systémech.
Náklady:
Multimodeoptický kabelsamotné má podobnou cenu jako jedno{0}}vlákno, ale odpovídající optické moduly (vysílače a přijímače) jsou výrazně levnější než jedno{1}}režimové systémy, což v aplikacích na krátké-vzdálenosti nabízí cenové výhody. Například vícerežimový optický modul SFP+ může stát 40 $-70 $, zatímco srovnatelný jednorežimový modul- může stát 110 $-210 $. V aplikacích na dlouhé vzdálenosti však jednorežimové systémy nevyžadují žádné opakovací zařízení, takže komplexní náklady jsou ve skutečnosti nižší.
FAQ
Jaké jsou rozdíly mezi multimodovými vlákny OM3/OM4/OM5?
|
Typ |
Průměr jádra |
Šířka pásma 850nm |
Vzdálenost 10G |
Vzdálenost 40G |
|
OM3 |
50μm |
2000 MHz · km |
300m |
100m |
|
OM4 |
50μm |
4700 MHz · km |
550m |
150m |
|
OM5 |
50μm |
4700 MHz · km |
550m |
440 m (SWDM) |
Jak často potřebuje fúzní svářečka kalibraci?
Plán pravidelné údržby:
Výměna elektrod: 2000-3000 jader (nebo když ztráta trvale překračuje normy)
V-čištění drážek: Denně před zahájením práce
Kalibrace motoru: Ročně nebo na výzvu
Tovární kalibrace: Každé 3 roky nebo 50 000 jader
Denní kontrola: Perform test splices with standard fiber; if loss >0,1dB, je nutná údržba.
Proč vlákno svítí červeně s perem s červeným světlem, ale nemá žádný signál?
Červené světlo (650nm) se používá pouze pro testování kontinuity jádra a nepředstavuje normální komunikační vlnové délky (1310/1550nm). Mezi možné důvody patří kontaminace-čela, ztráta mikroohybu nebo nesoulad typu konektoru.