


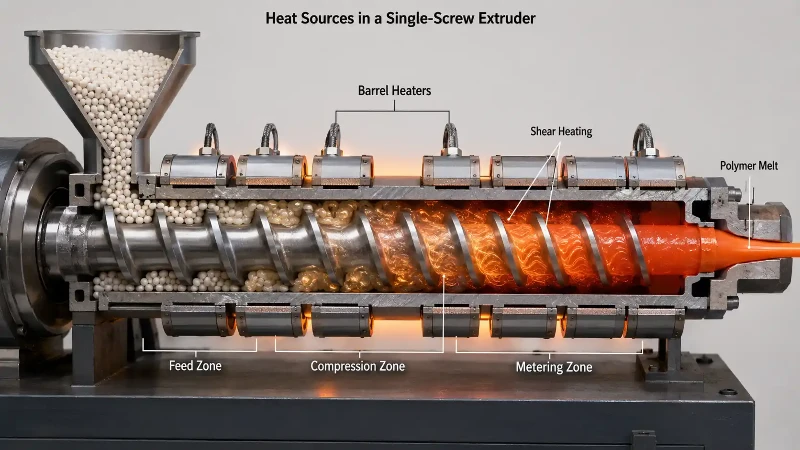
U vytlačování plastů s jedním-šnekem nejsou ohřívače sudů primárním zdrojem tavení polymeru během výroby v ustáleném stavu-. Většina tepelné energie, která taje a zvyšuje teplotu polymeru, pochází ze smykového ohřevu, což je přeměna mechanické hnací síly na teplo v samotném polymeru. Tento princip platí přímo pro vytlačování pláště kabelu z optických vláken, kde přesné řízení teploty taveniny určuje rozměrovou přesnost, povrchovou úpravu a dlouhodobou- spolehlivost hotového kabelu.
Tento článek vysvětluje, jak funguje smykový ohřev v jednom-šnekovém extrudéru, proč samotné nastavení ohřívače sudu neřídí teplotu taveniny a jak tyto faktory ovlivňují kvalitu plášťů PE a LSZH používaných vvýroba optických kabelů.
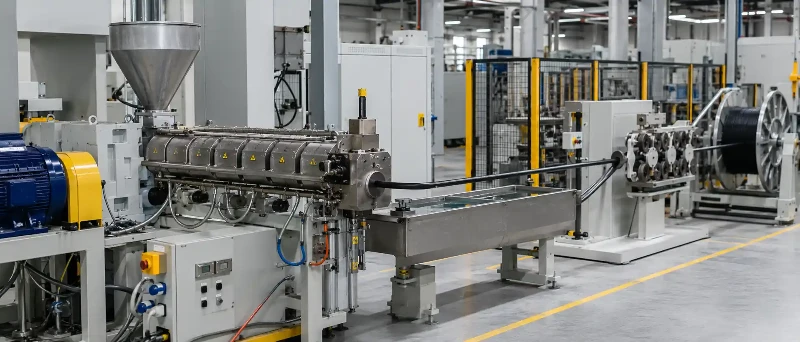
Jakou roli hrají ohřívače sudů v jednom-šnekovém extrudéru?
Ohřívače sudů plní tři hlavní funkce. Nejprve roztaví polymer zbylý uvnitř barelu po studeném startu a přivedou stroj na provozní teplotu. Za druhé, pomáhají při vytváření počáteční lázně taveniny během přechodu ze spuštění na stabilní výrobu. Za třetí, umožňují operátorům jemně-vyladit teplotní profil podél válce pro specifické požadavky na zpracování, jako je úprava teploty podávací zóny pro řízení dopravy pevných látek nebo zvýšení teploty-konce lisu pro zlepšení průtoku konkrétní geometrií křížové hlavy.
Jakmile je zavedena výroba v ustáleném stavu{0}} a šnek běží svou cílovou rychlostí, ohřívače válce na mnoha extrudérech přispívají pouze malým zlomkem celkové energie vstupující do polymeru. V některých konfiguracích se ohřívače mohou během normálního provozu zcela vypnout, protože šroubový pohon již generuje více tepla, než je potřeba. V takových případech se aktivují ventilátory chlazení sudů nebo vodní pláště, aby odstranily přebytečnou tepelnou energii a zabránily přehřátí taveniny.
Jak funguje smykové zahřívání při vytlačování polymerů
Když se šroub otáčí uvnitř válce, tlačí polymer úzkým kanálem mezi lopatkami šroubu a stěnou válce. Polymer tomuto pohybu odolává kvůli své viskozitě. Překonání tohoto odporu vyžaduje mechanickou energii z hnacího motoru a tato energie se v polymeru přeměňuje na teplo prostřednictvím procesu zvaného viskózní disipace. Podle referencí pro zpracování polymerů, jako je Rauwendaal'sExtruze polymeru(Hanser, 5. vydání), viskózní rozptyl je dominantním zdrojem tepla v měřicí části většiny jednošnekových extruderů, které pracují při normálních výrobních rychlostech.
Užitečná analogie: představte si rychlé míchání husté viskózní tekutiny lopatkou. Osoba, která míchá, musí vynaložit značné úsilí a toto úsilí jen tak nezmizí. V kapalině se přeměňuje na teplo. Čím je tekutina viskóznější a čím rychlejší je míchání, tím více tepla vzniká. V extruderu je rotující šnek lopatka, polymer je viskózní kapalina a mechanická energie z hnacího motoru je úsilí přeměněné na tepelnou energii.
To je důvod, proč má změna rychlosti šneku mnohem rychlejší a výraznější vliv na teplotu taveniny než úprava nastavených hodnot ohřívače válce. TheReference ScienceDirect o smykovém ohřevupotvrzuje, že při vytlačování pochází většina tepelné energie podílející se na plastifikaci a ohřevu materiálu z třecích a viskózních sil vyvinutých interakcí mezi šnekem a válcem, nikoli z ohřívačů válce.
Hustota wattového ohřívače sudu: Kolik energie stačí?
Kapacita ohřevu sudu se obvykle uvádí ve wattech na čtvereční centimetr (W/cm²) vnějšího povrchu sudu. Běžně uváděné hodnoty v literatuře o konstrukci extruderů se pohybují v rozmezí přibližně 4,0 až 5,5 W/cm². Tento údaj se týká instalovaného (jmenovitého) výkonu topných pásů, nikoli efektivního tepelného toku dosahujícího polymer. Skutečná tepelná energie přenesená do válce je nižší kvůli ztrátám izolace, vzduchovým mezerám a kontaktnímu odporu mezi topným tělesem a povrchem válce.
Výběr instalované hustoty wattů ovlivňuje několik faktorů:
- Požadovaná doba spuštění: vyšší hustota wattů ohřeje hlaveň rychleji od chladu.
- Průměr sudu: menší extrudéry mají větší povrch válce vzhledem k jejich výkonu, takže jejich ohřívače představují úměrně větší podíl na celkovém energetickém vstupu.
- Kvalita izolace: dobře{0}}izolované sudy zadržují více tepla a vyžadují menší výkon topení k udržení nastavené hodnoty.
- Okolní teplota: chladná tovární prostředí zvyšují tepelné ztráty z povrchu hlavně.
Existuje praktický horní limit instalovaného výkonu ohřívače. Nadměrná wattová hustota může vytvořit strmý teplotní gradient mezi stěnou válce a polymerem hluboko ve šroubovém kanálu. Materiál nejblíže k válci se může přehřát nebo spálit, než materiál ve středu kanálu dosáhne odpovídající teploty. To je zvláště důležité pro tepelně citlivé polymery používané při vytlačování plášťů kabelů, kde může lokální přehřátí způsobit změnu barvy, tvorbu gelu nebo degradaci přísad zpomalujících hoření-nízkokouřové nulové halogenové (LSZH) sloučeniny.
Jak viskozita polymeru a index toku taveniny ovlivňují teplotu taveniny
Množství smykového tepla generovaného během vytlačování závisí přímo na viskozitě zpracovávaného polymeru. Pryskyřice s vyšší-viskozitou vyžaduje více mechanické energie k protlačení kanálem šroubu a více této energie se přemění na teplo.
Index toku taveniny (MFI), měřený podleASTM D1238poskytuje standardizovanou, ale zjednodušenou indikaci viskozity taveniny polymeru. Nižší číslo MFI indikuje vyšší molekulovou hmotnost a vyšší viskozitu za testovacích podmínek. Vyšší MFI znamená nižší viskozitu a snadnější průtok.
Z praktického hlediska zvažte dvě třídy polyethylenu používané pro opláštění kabelů. Za stejných podmínek zpracování na stejném extrudéru se stejným šnekem bude PE s MFI 0,2 g/10 min (vysoká molekulová hmotnost, vysoká viskozita) typicky produkovat vyšší teplotu taveniny než PE s MFI 2,0 g/10 min (nižší molekulová hmotnost, nižší viskozita). Pryskyřice s vyšší-viskozitou vyžaduje větší hnací moment a generuje více viskózního rozptylu. Toto srovnání platí, když oba druhy patří do stejné rodiny polymerů, jsou testovány při stejné standardní teplotě a zatížení a mají podobnou distribuci molekulové hmotnosti. Porovnání hodnot MFI mezi různými typy polymerů (například PE versus PVC nebo LSZH) vyžaduje opatrnost, protože testovací podmínky a vztah mezi MFI a skutečnou viskozitou při zpracování se liší.
Tento rozdíl ve viskozitě je jedním z důvodů, proč se lišímateriály pláště kabeluvyžadují různé konstrukce šroubů, teplotní profily válce a jmenovitý výkon pohonu. Šroub optimalizovaný pro PE střední-hustoty nemusí fungovat dobře se směsí LSZH s vysokou-viskozitou a naopak.
Smykové ředění a jeho vliv na nárůst teploty taveniny
Mnoho termoplastických polymerů vykazuje smykové ztenčování: jejich zdánlivá viskozita klesá s rostoucí rychlostí smyku. Toto chování je dobře dokumentováno v polymerní reologii a je vlastností molekulární struktury polymerních řetězců. Když se smykový-zřeďovací polymer zpracovává při vyšších rychlostech šneku, zvýšená smyková rychlost částečně kompenzuje očekávaný nárůst viskózní disipace, protože viskozita klesá, jak je materiál tvrději zpracováván.
U polymerů, které nevykazují významné ztenčení ve smyku, bude teplota taveniny stoupat strměji se zvyšující se rychlostí šneku, protože viskozita zůstává vysoká i při zvýšených rychlostech smyku. Tento rozdíl je důležitý u vytlačování pláště kabelu, kde obsluha může potřebovat zvýšit rychlost šneku, aby zvýšila výkon, aniž by se změnil teplotní profil válce. Vědět, zda je plášťová směs silně střižným-ředěním, pomáhá předpovědět, jak moc se posune teplota taveniny.
Rychlost šneku, specifický výkon a teplota taveniny
Specifický výstup se týká hmotnosti polymeru vytlačeného na otáčku šneku (často vyjádřeno v kg/ot nebo g/ot). Je to jeden z nejdůležitějších parametrů pro řízení teploty taveniny v praxi. Při dané rychlosti šneku, geometrie šneku, která poskytuje vyšší specifický výkon, vystavuje každou jednotku polymeru menší celkové smykové práci a kratší době setrvání ve válci, což má za následek nižší teplotu taveniny. Naopak šnek, který poskytuje nízký specifický výkon, udržuje polymer v válci déle a vystavuje ho většímu kumulativnímu smyku, čímž vzniká vyšší teplota taveniny.
Tento vztah také vysvětluje, proč extrudéry s vysokým poměrem délky-k{1}}průměru (L/D) mohou být problematické při nízkých výstupních rychlostech. Delší hlaveň znamená delší dobu zdržení a více příležitostí pro akumulaci smykového ohřevu. Pokud je extrudér provozován výrazně pod svým projektovaným výkonem, polymer tráví příliš dlouho ve válci, což může vést k nadměrné teplotě taveniny, tepelné degradaci nebo špatné kvalitě taveniny. Závažnost závisí na konkrétní konstrukci šneku, zpracovávaném polymeru a chladicí kapacitě hlavně.
Konstruktér šneku pracující na minimalizaci teploty taveniny musí vyvážit specifický výkon s potřebou dosáhnout úplného roztavení a adekvátního promíchání. Příliš agresivní zkrácení doby zdržení může zanechat neroztavené částice (někdy nazývané "netavené" nebo "gely") v extrudátu. Při vytlačování pláště kabelu mohou neroztavené částice vytvářet povrchové hrbolky, slabá místa ve stěně pláště nebo lokalizované změny tloušťky. Pro přehled jakvýběr surovin ovlivňuje zpracovánípro určení konečné kvality kabelu je zásadní správné sladění šroubů a procesu.
Startup vs. Steady-State Barrel Heating
Rozdíl mezi spuštěním a provozem v ustáleném stavu-je zásadní pro pochopení funkce ohřívače sudu.
Při studeném startu jsou ohřívače sudů jediným zdrojem tepla. Musí zvýšit teplotu válce dostatečně vysoko, aby změkčil polymer, který zůstal v kanálu šneku z předchozího běhu, a umožnil šneku, aby se začal bezpečně otáčet. Doba spouštění závisí na průměru válce, výkonu ohřívače, izolaci, typu zbývajícího polymeru v válci a cílové teplotě zpracování. Pokus o spuštění šneku dříve, než polymer dostatečně změkne, může přetížit hnací motor nebo poškodit šnek a válec.
Jakmile se šnek začne otáčet a extrudér dosáhne svého cílového výkonu, tepelná rovnováha se posune. Smykové vytápění se rychle stává dominantním zdrojem energie. Ohřívače válce mohou snížit svůj pracovní cyklus nebo se úplně vypnout v závislosti na tom, kolik smykového tepla vytváří kombinace polymeru a šroubu. Operátoři, kteří sledují proud ohřívače nebo pracovní cyklus, to mohou použít jako diagnostický indikátor: pokud ohřívače běží na plný výkon během výroby v ustáleném-stavu, může to signalizovat nízkou rychlost šneku, nedostatečnou kompresi, nadměrné chlazení válce nebo nesoulad mezi konstrukcí šneku a zpracovávaným polymerem.

Běžné problémy s ohřevem sudů a jak je identifikovat
Několik praktických problémů vyplývá z nepochopení vztahu mezi ohřevem sudu a ohřevem střihem:
Teplota sudu je ve všech zónách nastavena příliš vysoko.To může nadměrně snížit viskozitu polymeru v blízkosti stěny válce, což oslabuje třecí sevření, které pohání dopravu pevných látek v podávací zóně. Výsledkem je často snížený výkon, rázy nebo nekonzistentní tlak taveniny. Při vytlačování kabelů se to projevuje kolísáním tloušťky pláště a špatnou soustředností.
Zvýšení teploty taveniny po zvýšení rychlosti šneku.Operátoři někdy očekávají, že udržování konstantních hodnot barelu bude udržovat konstantní teplotu taveniny. Ve skutečnosti zvýšení rychlosti šneku zvyšuje smykové zahřívání nezávisle na teplotě válce. Teplota taveniny měřená na matrici nebo adaptéru křížové hlavy se může výrazně zvýšit, i když nebyla změněna žádná nastavená hodnota ohřívače válce. Ke kompenzaci může být nutné upravit teplotu válce směrem dolů nebo aktivovat chlazení válce.
V extrudátu se objevuje spálený nebo zbarvený materiál.To může naznačovat, že polymer v blízkosti stěny válce je ohříván nad svou mez tepelné stability, buď z nadměrného výkonu ohřívače válce nebo z akumulovaného smykového tepla s nedostatečným chlazením. U tepelně citlivých sloučenin, jako je LSZH, je toto riziko vyšší, protože plniva zpomalující hoření a matricové polymery mají užší zpracovatelská okna.
Současně se objevují neroztavené částice a spálený materiál.Tato paradoxní situace může nastat, když teplotní profil válce vytváří extrémní gradienty: materiál u stěny se přehřívá, zatímco materiál hluboko ve šroubovém kanálu zůstává nedostatečně roztaven. Hlavní příčinou je obvykle problém s konstrukcí šroubu nebo s profilem hlavně než s jednoduchým problémem s nastavením ohřívače.
Ohřívače běží při výrobě na plný výkon.Pokud se ohřívače barelu během provozu v ustáleném{0}}stavu nikdy nevypnou, proces nemusí generovat dostatek smykového tepla. Mezi možné příčiny patří nízká rychlost šneku, opotřebovaný šnek nebo válec (snižující smyk), poddimenzovaný pohon nebo polymer s neobvykle nízkou viskozitou pro použitý design šneku.
Jak vyhřívání sudu ovlivňuje kvalitu pláště kabelu z optických vláken
Při výrobě kabelů z optických vláken se vnější plášť obvykle aplikuje vytlačováním termoplastické směsi (nejčastěji PE pro venkovní kabely nebo LSZH pro vnitřní a nehořlavé aplikace) přes jádro kabelu pomocí křížové matrice. Kvalita tohoto pláště silně závisí na kontrole teploty taveniny během vytlačování.
Když je teplota taveniny příliš vysoká, může se objevit několik defektů. Smršťování po vytlačení se zvyšuje, což může způsobit namáhání vláken a změnit nadměrnou délku vlákna (EFL) zabudovanou do struktury kabelu. Drsnost povrchu se může zvýšit. U sloučenin LSZH může nadměrná teplota rozkládat zpomalovače hoření na bázi hydroxidu kovu a vytvářet vlhkost, která vytváří dutiny nebo bubliny ve stěně pláště. ProPE pláště, přehřátí může způsobit oxidační degradaci, čímž se sníží dlouhodobá-odolnost vůči prasklinám v prostředí (ESCR), kterou venkovní kabely vyžadují.
Když je teplota taveniny příliš nízká, může neúplné roztavení zanechat gely nebo neroztavené částice ve stěně pláště. Extrudát může mít špatnou povrchovou úpravu a spojení mezi pláštěm a vnitřními kabelovými prvky (jako jsou vodotěsné-pásky nebo pevnostní prvky) může být nedostatečné. Tloušťka stěny pláště může být nerovnoměrná, protože tužší tavenina s vyšší viskozitou- se nerozděluje rovnoměrně kolem jádra kabelu v křížové hlavě.
Thevliv teploty vytlačovacího stroje na kvalitu kabelupřesahuje jednu nastavenou hodnotu. Celý teplotní profil válce, konstrukce šneku, rychlost linky, kvalita polymeru a uspořádání chlazení za křížovou hlavou, to vše se vzájemně ovlivňuje. Testování hotového pláště kabelu podle norem, jako je IEC 60794 (testovací metody kabelů s optickými vlákny) a IEC 60811 (testy nekovových materiálů na mechanické vlastnosti pláště, smrštění a stárnutí), ověřuje, že procesem vytlačování byl vytvořen plášť, který splňuje požadovanou výkonnostní obálku. Více podrobností o metodice testování je k dispozici v našemtestování optických kabelůprůvodce.

Praktické kontroly regulace teploty taveniny při vytlačování pláště kabelu
Inženýři a operátoři, kteří pracují na vedení plášťů optických kabelů, mohou použít následující přístup k vyhodnocení, zda je jejich ohřev válce a celková tepelná bilance správně nakonfigurována:
Sledujte skutečnou teplotu taveniny na matrici, nejen nastavené hodnoty zóny válce.Tavný termočlánek nebo infračervené čidlo na adaptéru křížové hlavy poskytuje mnohem přesnější obraz o stavu polymeru než údaje o válcové zóně. Teploty v zóně sudu odrážejí stěnu sudu, nikoli objemový polymer.
Sledujte pracovní cyklus ohřívače během výroby v ustáleném{0}}stavu.Za normálních podmínek při cílovém výkonu by většina zón sudu měla vykazovat pracovní cykly ohřívače výrazně pod 100 %. Pokud jsou ohřívače nepřetržitě na plný výkon, prozkoumejte stav šroubů, zatížení pohonu a shodu polymeru.
Zaznamenávejte teplotu taveniny při různých rychlostech šneku.Při kvalifikaci nové směsi pláště nebo změně rychlosti linky změřte teplotu taveniny při více hodnotách otáček šneku, abyste charakterizovali odezvu smykového ohřevu. Tato data pomáhají předvídat, zda lze dosáhnout cílového výstupu, aniž by se překročilo okno zpracování materiálu.
Pravidelně kontrolujte povrch a{0}}průřez bundy.Drsnost povrchu, změna barvy, bubliny nebo viditelné gely poskytují včasné varování před problémy s tepelnou kontrolou. Průřez pláště v pravidelných intervalech odhalí rovnoměrnou tloušťku stěny a přítomnost jakýchkoli vnitřních dutin.
Při výměně materiálů zkontrolujte konstrukci šroubu.Šroub optimalizovaný pro plášť kabelu z HDPE nemusí být vhodný pro LSZH. Rozdíl ve viskozitě, smykové citlivosti, zatížení plnivem a tepelné stabilitě často vyžaduje jiný kompresní poměr, hloubku kanálu a geometrii směšovací sekce. Vztah mezikonstrukce kabelové konstrukcea výběr materiálu pláště dále omezuje přijatelné okno zpracování.
Často kladené otázky
Roztaví ohřívač sudu plast při běžném vytlačování?
Při výrobě v ustáleném-stavu na jediném-šnekovém extrudéru pochází většina tepelné energie, která taví a ohřívá polymer, ze smykového ohřevu (viskózní disipace), nikoli z ohřívačů sudů. Ohřívače barelu jsou nezbytné při studeném spouštění a pro jemné -vyladění teplotního profilu, ale nejsou primárním zdrojem tepla, jakmile šroub běží výrobní rychlostí.
Proč se teplota taveniny zvýší, když zvýším rychlost šneku, i když nezměním nastavené hodnoty válce?
Vyšší rychlost šneku zvyšuje smykovou rychlost v kanálu mezi lopatkami šneku a stěnou hlavně. To vytváří viskóznější rozptyl, který zvyšuje teplotu taveniny nezávisle na nastavení ohřívače válce. Pro kompenzaci může být nutné snížit nastavené hodnoty válce, aktivovat chlazení nebo upravit konstrukci šroubu pro vyšší specifický výkon.
Jaký je rozdíl mezi teplotou sudu a teplotou taveniny?
Teplota hlavně je teplota stěny hlavně, měřená termočlánky zapuštěnými do oceli hlavně. Teplota taveniny je skutečná teplota polymeru při výstupu z extrudéru a vstupu do matrice nebo křížové hlavy. Tyto dvě hodnoty se mohou podstatně lišit, zejména při vysokých rychlostech šneku, kdy smykové zahřívání zvyšuje teplotu taveniny nad nastavenou hodnotu válce.
Jak zahřívání válce ovlivňuje kvalitu pláště optického kabelu?
Pokud je teplota taveniny příliš vysoká, plášť může vykazovat nadměrné smrštění po-vytlačování, povrchové vady, degradaci přísad zpomalujících hoření (v LSZH) nebo sníženou odolnost vůči prasklinám způsobeným namáháním (v PE). Pokud je teplota taveniny příliš nízká, může neúplné roztavení vytvářet gely, drsnou povrchovou strukturu, špatnou soustřednost a nedostatečné spojení s vnitřními kabelovými prvky. Správné tepelné řízení celého procesu vytlačování je nezbytné pro výrobu plášťů kabelů, které splňují požadavky zkoušek IEC 60794 a IEC 60811.
Jaká je typická wattová hustota ohřívačů sudů extrudéru?
Běžně uváděné hodnoty v literatuře o konstrukci extruderů jsou přibližně 4,0 až 5,5 W/cm² vnějšího povrchu válce. To se týká instalovaného (jmenovitého) výkonu ohřívače, nikoli efektivního tepelného toku dosahujícího polymeru. Vhodná hodnota závisí na průměru hlavně, izolaci, cílové době spuštění a okolních podmínkách. Tato čísla by neměla být považována za univerzální standardy bez ohledu na konkrétní konfiguraci extrudéru.
Kdy je během vytlačování potřeba chlazení sudu?
Chlazení sudu (vzduchové ventilátory nebo vodní pláště) je potřeba, když smykové zahřívání generuje více tepelné energie, než je potřeba k udržení cílové teploty taveniny. K tomu běžně dochází při vyšších rychlostech šneku, u polymerů s vyšší -viskozitou nebo u extrudérů s vysokými poměry L/D pracujících při středním až vysokém výkonu. Chladicí kapacita je nedílnou součástí systému tepelného managementu extrudéru, nikoli dodatečným nápadem.